Техническое руководство по высокоскоростной точной литью с несколькими полостями: анализ нестабильности формования и модель учета себестоимости единицы продукции
2026-09-22
Техническое руководство по высокоскоростному точному литью с несколькими полостями: анализ нестабильности формования и модель учета себестоимости единицы продукции
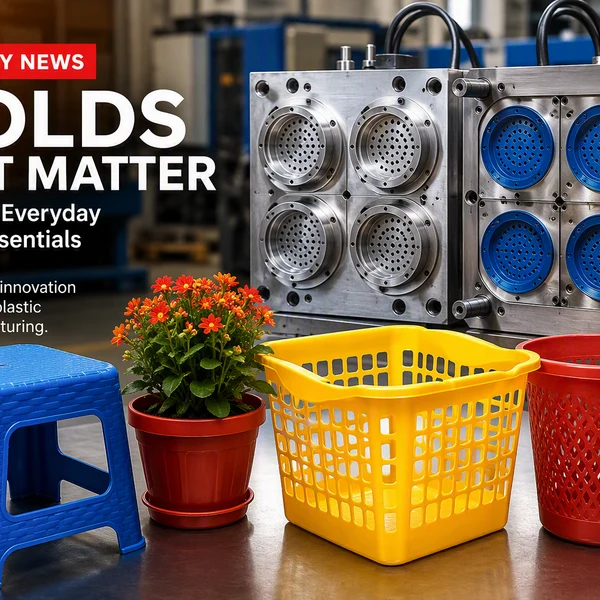
В современной индустрии прецизионного производства изделий из пластмасс технология высокоскоростного многополостного литья под давлением является ключевым процессом для повышения эффективности массового производства, контроля себестоимости единицы продукции и обеспечения стабильного качества изделий. Она широко применяется в крупносерийном производстве высокотехнологичных компонентов, таких как прецизионные электронные детали, микрокомпоненты для автомобильной промышленности, медицинские расходные материалы и бытовые пластиковые изделия высокой точности. По сравнению с однополостным литьем, многополостное формование позволяет производить несколько изделий за один цикл смыкания, впрыска и охлаждения, что значительно увеличивает производительность оборудования. Однако этот процесс сопряжен с рисками нестабильности: неравномерностью потока в полостях, дисбалансом давления, критическими перепадами температур охлаждения и дрейфом точности от цикла к циклу.
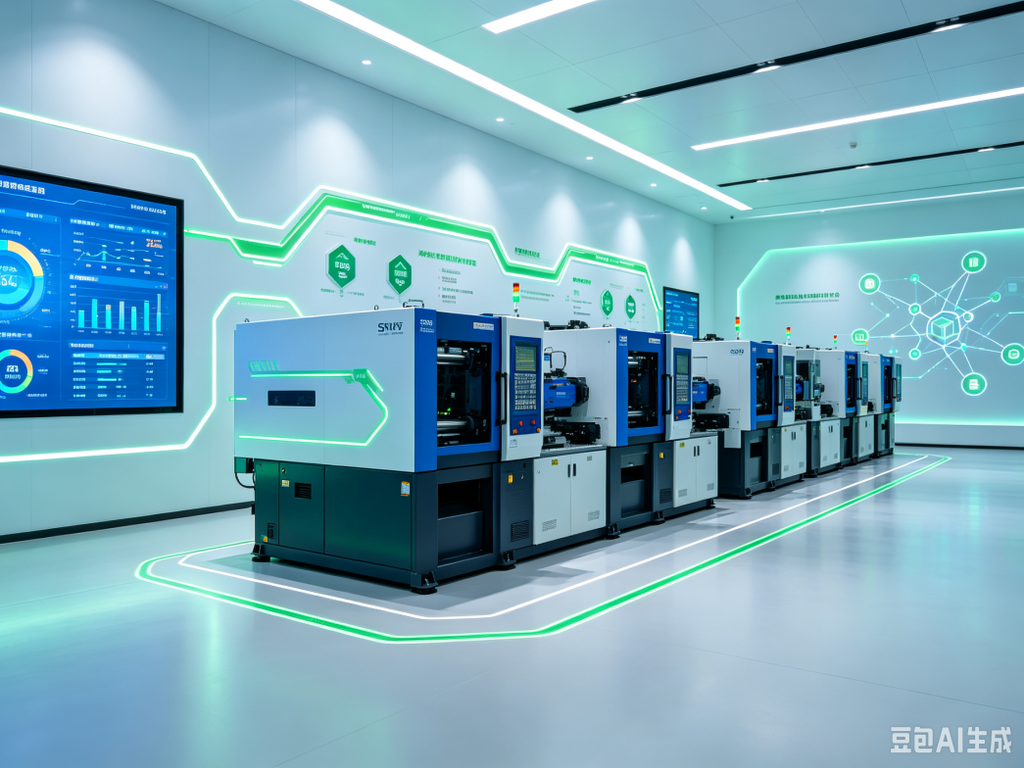
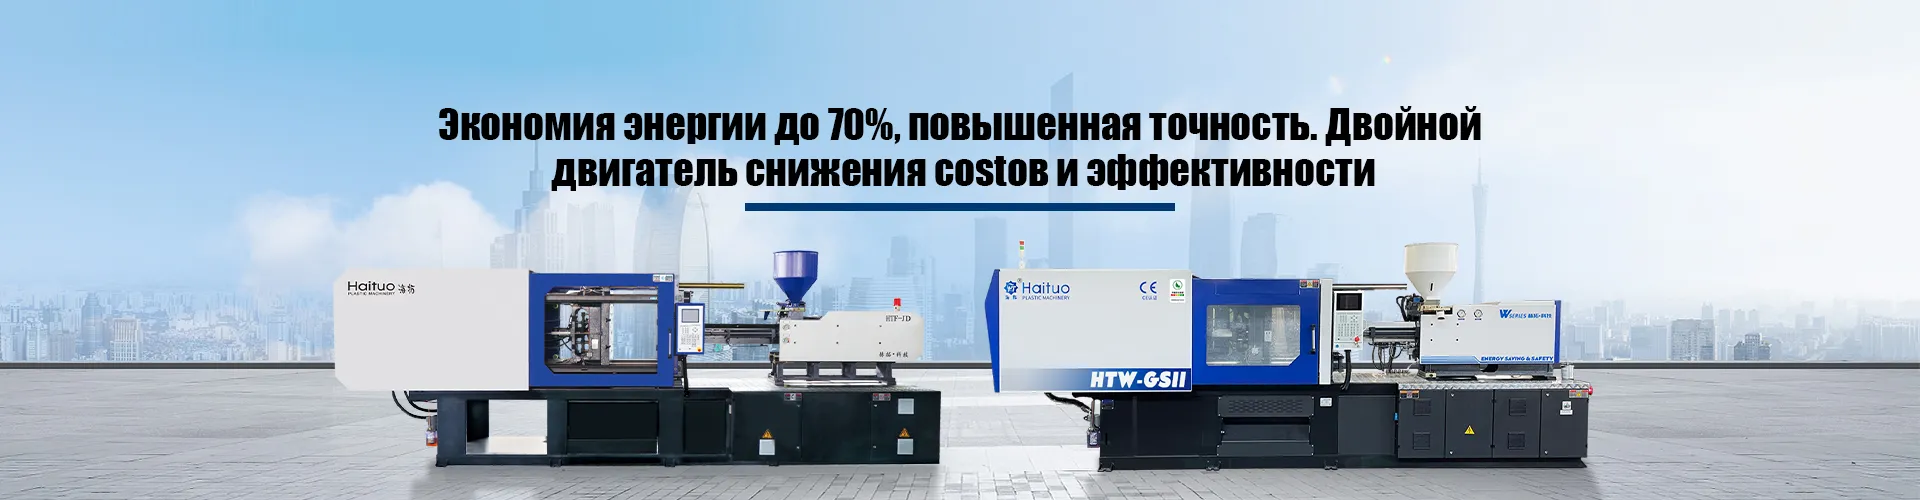
Многие производственные предприятия при переходе на многополостное литье сталкиваются с нестабильным выходом годной продукции, неоправданными энергопотерями, сложностями в настройке процесса и размытым учетом себестоимости. Это мешает в полной мере реализовать потенциал многополосных пресс-форм. В данной статье, опираясь на технические возможности прецизионных термопластавтоматов (ТПА) серии Haituo HTF и практический опыт массового производства, мы систематически проанализируем принципы формования, типичные режимы нестабильности, схемы оптимизации и предложим модель точного расчета себестоимости единицы продукции для повышения эффективности управления производством.
1. Технологическая логика: Четыре столпа баланса
Суть прецизионного многополостного литья заключается в точном контроле четырех измерений: баланса потока, давления, температуры и временных циклов. В многополостных формах (2, 4, 8, 16 и более полостей) расплав, проходя через основной и разводящие литники, должен равномерно распределяться по каждой независимой полости. Любое отклонение в размерах каналов, неравномерность температуры формы, колебания скорости впрыска или смещение усилия смыкания приводят к разной динамике заполнения полостей. Это вызывает дефекты: одни полости переполняются (облой), другие остаются недолитыми (недолив), возникают усадочные раковины и неравномерные внутренние напряжения. Многополосное литье предъявляет к оборудованию требования по точности отклика сервопривода, стабильности дозирования и жесткости смыкания, которые в разы превышают стандарты для однополостных систем.
2. Пять критических режимов нестабильности формования
На основе данных реальной эксплуатации выделяются пять основных типов сбоев, охватывающих более 90% проблем при массовом производстве:
1. Нестабильность баланса потока: Различия в весе, размерах и степени заполнения изделий в разных полостях. Основные причины — погрешности при изготовлении разводящих каналов, разная скорость сдвига расплава и колебания начальной скорости впрыска.
2. Нестабильность баланса давления: Динамические колебания давления впрыска не адаптируются к нуждам всех полостей одновременно. В одних полостях давление выдержки недостаточно (усадка), в других — избыточно (облой). Это самый распространенный тип брака.
3. Нестабильность температурного баланса: Из-за большой площади массива полостей скорость теплоотдачи на краях и в центре формы различается. Если разница температур превышает ±3°C, это ведет к разной скорости усадки, короблению и дрейфу размеров.
4. Нестабильность жесткости смыкания: При высокочастотной работе на высоких скоростях микродеформации плит оборудования накапливаются. Неравномерное распределение нагрузки приводит к увеличению локальных зазоров смыкания, что вызывает массовый облой.
5. Нестабильность временной синхронизации: Несоответствие этапов впрыска, выдержки, охлаждения и выталкивания приводит к разной степени отверждения изделий в полостях, что вызывает деформации и поломки при извлечении.
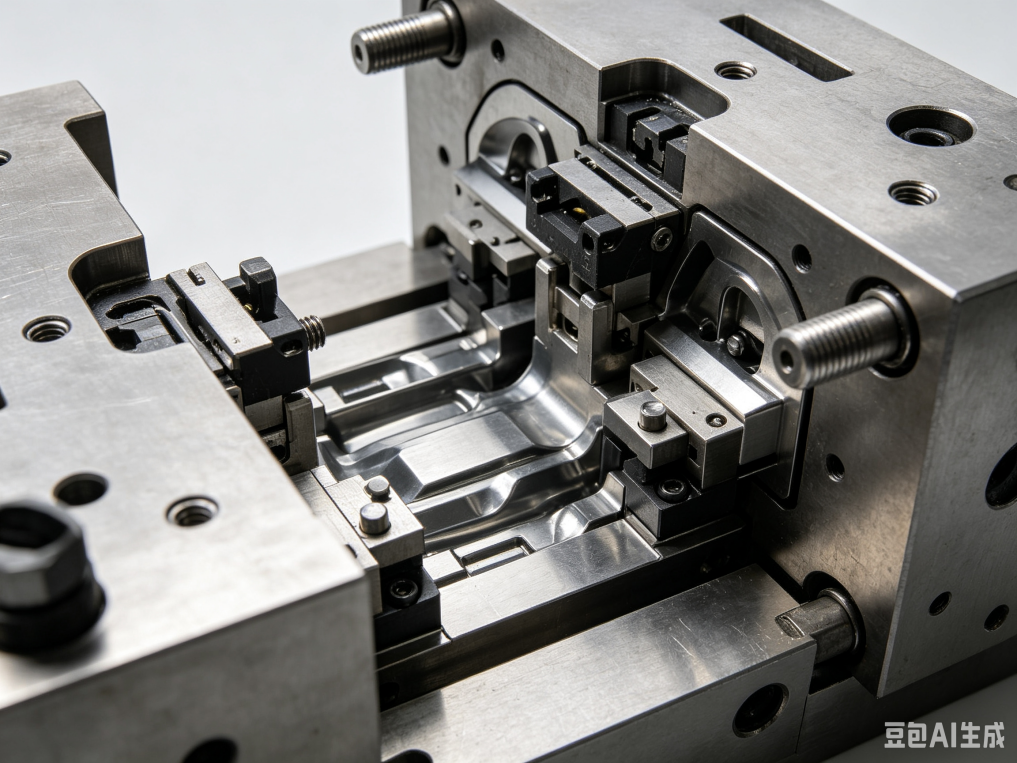
3. Решения от Haituo: Оптимизация на базе серии HTF
Прецизионные ТПА серии Haituo HTF, оснащенные высокоточной сервосистемой с обратной связью и сверхжесткой конструкцией станины, предлагают готовые решения для этих проблем:
· Адаптивное управление впрыском: Для решения проблем с потоком и давлением оборудование использует алгоритм адаптивной регулировки с миллисекундным откликом. Система динамически корректирует скорость и давление впрыска на каждом этапе, подстраиваясь под сопротивление в полостях. Это позволяет снизить погрешность размеров изделий до ±0,008 мм и повысить выход годной продукции на 15–25%.
· Многоканальный температурный контроль: Оборудование поддерживает независимую регулировку температуры в зонах формы, поддерживая разницу температур в пределах ±1°C. Это гарантирует идентичную усадку во всех полостях и исключает коробление. Интеллектуальная система контроля времени охлаждения автоматически подбирает цикл в зависимости от толщины стенок и параметров расплава, максимально сокращая общее время цикла.
· Высокая жесткость и параллельность плит: Станина из литой стали и усиленные плиты сводят к минимуму деформации при высокоскоростной работе. Параллельность плит остается стабильной даже при длительных нагрузках, что предотвращает появление облоя и продлевает срок службы пресс-формы.
4. Модель точного учета себестоимости единицы продукции
Для эффективного управления производством необходимо учитывать не только стоимость сырья, но и скрытые расходы. Модель Haituo включает шесть измерений:
1. Затраты на сырье: Учитывается чистый вес изделия, количество полостей, коэффициент использования материала и доля переработки литников.
2. Энергозатраты: Расчет стоимости электроэнергии на единицу продукции исходя из мощности оборудования и цикла формования. Здесь сервоприводы HTF обеспечивают значительную экономию.
3. Амортизация оборудования: Распределение стоимости ТПА на общий объем выпуска за срок службы.
4. Износ пресс-формы: Учет стоимости формы и ее ресурса в циклах (смыканиях).
5. Труд и эксплуатация: Заработная плата операторов, расходы на обслуживание, запчасти и расходные материалы.
6. Потери от брака: Учет материалов, энергии и времени, потраченных на производство некондиционных изделий. Данные показывают, что использование серии HTF снижает общие производственные затраты на 12–20% за счет высокого выхода годных изделий (более 98%).
Заключение
Переход на многополосное прецизионное литье — это неизбежный тренд для компаний, стремящихся к лидерству в качестве и себестоимости. Оборудование Haituo серии HTF решает отраслевые «боли», обеспечивая стабильность точности, высокую скорость и прозрачность затрат. Мы продолжаем совершенствовать алгоритмы управления и механическую структуру наших машин, чтобы помогать нашим клиентам достигать целей по повышению качества и снижению издержек, способствуя переходу индустрии на интеллектуальный уровень производства.


-


-


-


-

WhatsApp
-
WeChat