Зачем детали два слоя краски? Декорирование в форме IMD/IML выполняется за один цикл
2026-10-21
— с фактическими данными по одному проекту: семейство корпусов обогревателей
21 октября 2026 г. | KSHOW · Автор: Richard, генеральный директор · Техническая проверка: инженерная служба KSHOW
Покрасочный участок: подразделение, которое не приносит выручки
Практически на любом заводе бытовой техники есть подразделение, которое само не приносит выручки, — покрасочная линия. Она берёт каждый корпус, которому литьё под давлением уже придало окончательную форму, и проводит его через маскировку, окраску, сушку и контроль. Деталей на выходе становится больше по числу операций, а в калькуляции всё равно одна строка. Одновременно это главный источник брака по внешнему виду, и он же находится прямо на пути ужесточающихся требований к выбросам летучих органических соединений (ЛОС) в Европе и Северной Америке.
Декорирование в форме укладывает эту последовательность внутрь цикла литья: заранее отпечатанная плёнка укладывается в оформляющую полость, смола впрыскивается за неё, и изображение становится частью стенки детали. Без покрасочной камеры, без сушильной печи, без второй операции перемещения.
Сначала нужно развести группу терминов, которые часто смешивают: от этого напрямую зависит вывод о стойкости.
| Сокр. | Полное название | Что происходит с плёнкой | Где находится краска | Пригодность для панелей техники |
| IML / FIM | In-Mold Labeling / Film Insert Molding | Сформированная плёнка остаётся на детали навсегда, соединяясь со смолой | Между плёнкой и смолой, полностью закрыта | Да — именно этот вариант рассматривается в статье |
| IMD (тип IMR) | In-Mold Decoration / In-Mold Roller | Переносится только слой краски, носитель сматывается | Открыта на поверхности детали | Для мелких деталей с большой кривизной; стойкость зависит от системы краски |
| IMS | In-Mold Screen (другая ветвь IMD) | Трафаретная печать непосредственно в полости | Краска в поверхностном слое | Преимущественно малые площади, большая кривизна |
Там, где в статье сказано, что краска закрыта смолой и её нельзя соскоблить, речь идёт строго о варианте IML/FIM — основном решении для панелей бытовой техники. Для деталей, выполненных переносом по типу IMR, износостойкость определяется системой краски и дополнительным защитным слоем, и тот же вывод к ним применять нельзя.
Как плёнка попадает в стенку детали
Технологическая цепочка состоит из трёх шагов, и форма должна обслуживать все три.
- Печать: изображение наносится на внутреннюю сторону плёнки, поэтому краска не касается ни плоскости разъёма, ни лицевой поверхности.
- Формование и вырубка: плоская плёнка термоформуется по кривизне детали, затем вырубается по контуру вкладыша.
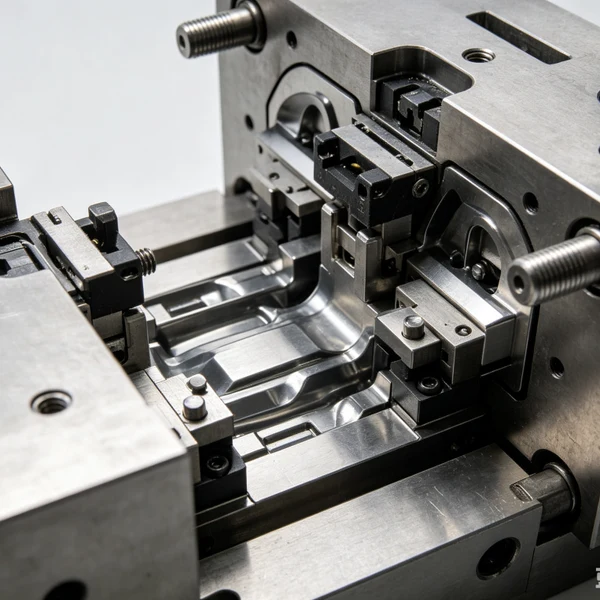
- Литьё с вкладышем: робот или оператор укладывает плёнку в оформляющую полость, фиксирующие штифты удерживают её в окне ±0,15 мм, смола заполняет объём с обратной стороны и прижимает плёнку к стенке.
Результат вполне прикладной, ничего принципиально нового в нём нет: изображение невозможно соскоблить, потому что оно лежит под собственной смолой детали; изогнутые панели и окна выходят из формы за один съём; цвет воспроизводится, потому что внешний вид несёт плёнка, а не краскопульт в руках оператора.
Шесть измеримых различий между окраской после литья и IMD/IML:
| Параметр | Окраска после литья | IMD / IML (вариант IML) |
| Вторичные операции | Окраска + сушка + контроль | Нет, декор выполняется внутри цикла |
| Доля брака по внешнему виду (типично для отрасли) | Обычно 3–7% | Обычно 1–2% |
| Стойкость поверхности | Ограниченная, кромки скалываются | Высокая, краска закрыта плёнкой и смолой |
| Время цикла | Литьё короче, но добавляется труд на окраску | Укладка вкладыша добавляет 2–4 с |
| ЛОС в цехе | Требуется обращение с растворителями и очистка выбросов | В цехе литья растворителей окраски нет |
| Оптимальное применение | Малая серия, глубокая вытяжка, много вариантов | Крупная серия, плоские и пологие панели |
Примечание: приведённые доли брака — диапазоны по опыту нескольких проектов, они дают представление о порядке величины и не являются обязательством по конкретному проекту. Цифры следующего раздела — фактический результат одного проекта; эти два источника несопоставимы напрямую.
Кейс: семейство корпусов обогревателей, ушедшее с покрасочной линии
Ближневосточный бренд бытовой техники обновил семейство электрических обогревателей — два типоразмера корпуса и лицевая панель — и хотел полностью вывести декорируемые поверхности из покрасочного цеха: и по соображениям себестоимости, и ради собственных целей в области устойчивого развития. KSHOW изготовил заново три комплекта форм под единую спецификацию панели IML: сначала проверили адгезию краски и формуемость печатного материала поставщика плёнки, затем форма удерживает вкладыш в пределах ±0,15 мм с помощью конических фиксирующих штифтов.
Первый полный месяц после выхода на серийное производство дал следующие показатели:
| Показатель | До (окраска) | После (IML) | Изменение |
| Стоимость декора на комплект | 0,42 долл. США | 0,28 долл. США | −33% |
| Доля брака по внешнему виду | 6,2% | 1,4% | −4,8 п.п. |
| Время цикла литья | 46 с | 49 с | +3 с (+6,5%) |
| Число вторичных операций | 5 | 0 | Исключены |
| Выход годного с первого прохода | 91,8% | 98,3% | +6,5 п.п. |
Цикл стал длиннее на 3 секунды — почему расчёт всё равно в пользу IML?
Ответ не в самих трёх секундах, а в порядке величины, который за ними стоит. При комплексной ставке литьевой машины 25–40 долл. США в час три секунды соответствуют примерно 0,02–0,03 долл. США на цикл. Стоимость декора снижается на 0,14 долл. США на комплект, поэтому даже по самому консервативному варианту «одна деталь за цикл» чистый выигрыш остаётся выше 0,11 долл. США на комплект. Это расчёт только по времени цикла.
Настоящий разрыв возникает в трёх других местах. Во-первых, пять вторичных операций исчезают целиком вместе с перемещением, маскировкой, энергией на сушку и незавершённым производством. Во-вторых, снижение брака с 6,2% до 1,4% экономит не только материал, но и уже вложенные в каждую отбракованную деталь машино-часы и труд. В-третьих, освобождается мощность под перекраску: площади и персонал, зарезервированные под доработку, могут принять новые заказы. Ничего из этого не видно в цене за деталь, но всё это занимает место в цехе.
Ставка машины выше взята как типичный отраслевой диапазон. В конкретном проекте следует подставлять амортизацию, энергетику и стоимость труда заказчика. На этапе DFM-анализа KSHOW делает индивидуальную расчётную таблицу по параметрам производительности заказчика.
В течение двух кварталов бренд закрыл участок окраски корпусов.
Когда это выгодно, а когда нет
IMD/IML выгоден, когда одновременно выполняются три условия: годовой объём достаточен для амортизации оснастки для плёнки, декорируемая поверхность плоская или с пологой кривизной, изображение многокрасочное или с градиентом. Наоборот, деталь глубокой вытяжки с острыми радиусами обычно выбирать не следует.
Опытный инженер-конструктор форм отговаривает заказчика от проекта примерно так же часто, как убеждает. Граница выглядит примерно так:
- Более 100 000 деталей в год: затраты на оснастку для плёнки и отладку амортизируются эффективно. Ниже этого уровня окраска обычно остаётся дешевле.
- Лицевые панели, панели управления, крышки: высокая декоративная ценность при пологой кривизне — самое типичное применение.
- Глубокая вытяжка с острыми радиусами: утонение и складкообразование плёнки становятся реальным риском, изготовитель формы должен сначала выполнить анализ формуемости.
- Многокрасочные обозначения и градиенты: IMD печатает их за один проход, тогда как окраска требует нескольких масок и циклов отверждения.
KSHOW считает эту арифметику до выставления предложения. Если геометрия детали противоречит возможностям плёнки, рекомендация — остаться на окраске; благодаря этому заказчики не тратили деньги на форму, которую не следовало изготавливать.
Перед заказом зафиксируйте это письменно для изготовителя формы
Список можно использовать как есть: все восемь пунктов объединяет одно — их дорого исправлять после факта.
- Поставщик и марка плёнки, зафиксированные как можно раньше. Печатаемость и формуемость — решение по материалу, а не вопрос недели закупки.
- Совместимость марки смолы с плёнкой. PP, ABS, PC/ABS и PMMA заметно различаются по адгезии и усадке; это подтверждают до изготовления формы.
- Декорируемую зону по возможности оставлять плоской или с пологой кривизной; для более глубоких участков требовать от изготовителя формы анализ утонения плёнки.
- Способ укладки вкладыша — робот или вручную — в соответствии с годовым объёмом. Робот при недостаточном объёме не окупается.
- Расположение впускного литника относительно плёнки. Слишком интенсивный поток смещает плёнку или размывает краску; это решается на этапе проектирования формы, а не при испытаниях.
- Зазор по плоскости разъёма у кромки плёнки и способ фиксации: вакуум, электростатика или механические штифты.
- Критерии приёмки по адгезии и стойкости к истиранию, согласованные до T0. Обычные ориентиры — методы решётчатого надреза (например, ISO 2409 и ASTM D3359) и твёрдость карандашом (например, ASTM D3363); какие именно применять, определяется протоколом качества конечного заказчика, и это не следует решать после испытаний.
- Критерии оценки внешнего вида: границы поверхности класса A, допуск по цвету, допустимый размер дефектов, а также план выборки — всё это также вносится в приёмочную документацию до T0.
Одна плёнка в оформляющей полости заменяет всю цепочку из окраски, сушки и контроля. В этом весь механизм — и поэтому формы для декора продолжают получать заказы, которые раньше принадлежали покрасочному цеху. KSHOW изготавливает оба вида: формы для декора и обычные формы, которые заказчик окрашивает сам. Поэтому рекомендация зависит от детали, а не от того, какую форму нам выгоднее продать.
Частые вопросы
В чём разница между IMD и IML?
IML (In-Mold Labeling, также FIM) оставляет сформированную плёнку на детали навсегда, а краска находится между плёнкой и смолой. IMD типа IMR переносит только слой краски, а носитель удаляется. Поэтому выводы о стойкости различаются: в первом случае поверхность — это плёнка, во втором — краска. Для лицевых панелей бытовой техники чаще применяют IML.
С какого годового объёма IMD становится дешевле окраски?
Ориентир — примерно 100 000 деталей в год. Ниже этого уровня затраты на оснастку и отладку плёнки трудно амортизировать, и окраска обычно экономичнее. Это не жёсткий порог: фактическая точка перехода зависит от размера детали, цены плёнки, доли её отходов и местных затрат на соответствие требованиям по растворителям и выбросам, поэтому её нужно считать по проекту.
Возможен ли IMD для деталей глубокой вытяжки и с острыми радиусами?
Технически возможен, но риск ощутимо возрастает: при глубокой вытяжке плёнка локально утоняется, а на острых радиусах склонна к складкообразованию и разрыву. Решение принимают так: изготовитель формы до изготовления оснастки выполняет моделирование утонения, сообщает минимальную толщину в самой тонкой точке и запас, и на этом основании выбирают вариант. Если запас мал, надёжнее окраска или локальное декорирование.
Подходят ли PP, ABS и PC/ABS?
Это распространённые материалы корпусов бытовой техники, и для каждого есть варианты плёнки, но каждое сочетание нужно подтверждать отдельно: усадка и текучесть смолы должны соответствовать системе адгезии плёнки. По конкретной марке передайте паспорт материала на DFM-анализ, чтобы инженерная служба проверила совместимость.
Может ли декорирование в форме полностью заменить окраску?
Нет. Оно заменяет один класс задач: крупноформатный декор на плоских и пологих поверхностях. Детали сложной формы, локальные градиенты к кромке, тёмные цвета с требованием очень высокой укрывистости и очень малые серии по-прежнему выигрывают от окраски. Отношение к IMD как к единственной альтернативе краске — типичная причина неверного выбора процесса.
Контакты KSHOW
Пришлите чертёж детали — мы выполним DFM-анализ первой детали (сам анализ не оплачивается, объём последующих услуг согласуется отдельно). До выставления предложения мы даём заключение по выбору между IMD и окраской, включая случаи, когда IMD применять не рекомендуется.
| Канал | Данные |
| Компания | TAIZHOU K-SHOW PLASTIC MOLD CO., LTD (台州市黄岩凯成模塑有限公司) |
| Бренд | KSHOW (единое написание во всех материалах) |
| Адрес | № 18, ул. Шансянь (Shangxian Road), Бэйчэн промышленная зона (Beicheng Industrial Zone), район Хуанъянь (Huangyan District), Тайчжоу (Taizhou), Чжэцзян (Zhejiang) 318020, Китай |
| Контактное лицо | Richard, генеральный директор |
| Телефон / WhatsApp | +86-18957424655 |
| Эл. почта | sale@taizhoumold.com |
| Сайт | https://www.taizhoumold.com |
| Год основания | 2002 — 24 года в производстве пресс-форм |
| Опыт | 30 000+ пресс-форм, 100+ стран |
| Сертификаты | Национальное высокотехнологичное предприятие · IATF 16949 · ISO 9001 |

-


-


-


-

WhatsApp
-
WeChat